Aluminiumoxid Keramikbearbeitung ist kein „Einstellen-und-Vergessen“-Vorgang; Es ist ein Spagat zwischen Härte, Sprödigkeit und Wärmekontrolle der Disziplin belohnt und Abkürzungen bestraft. Bei UPCERA sind wir auf die individuelle Anpassung und Verarbeitung fortschrittlicher Keramikmaterialien spezialisiert und haben gelernt, dass die Oberflächenqualität der Herzschlag der Teileleistung ist. Wenn die Flächen glatter sind, sitzen die Dichtungen richtig, die Drehmomentwerte bleiben konstant und die Baugruppen laufen länger ohne Eingriff. In diesem Artikel werden die Methoden zusammengefasst, die wir in der Werkstatt verwenden, um die Oberflächengüte zu verbessern, Ausschuss zu reduzieren und reproduzierbare Ergebnisse zu erzielen.
Diagnostizieren Sie die Oberfläche, bevor Sie das Werkstück berühren
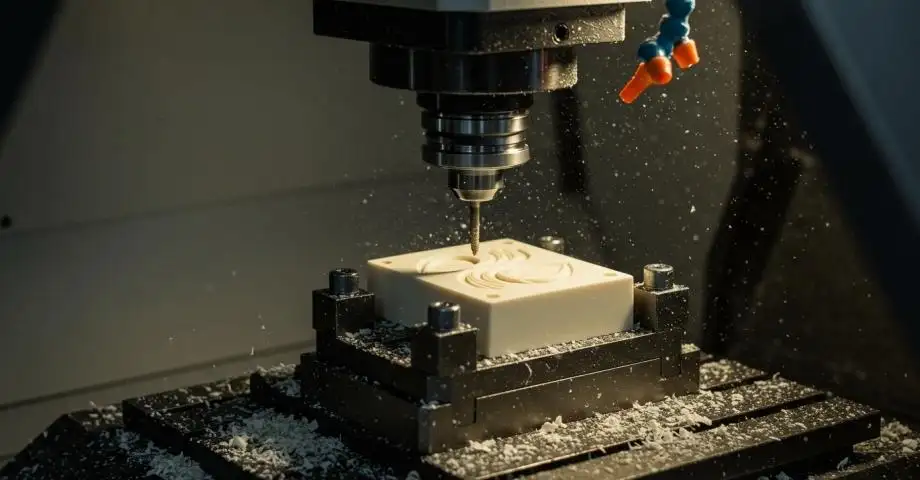
Die meisten Oberflächenprobleme beginnen stromaufwärts. Die extreme Härte von Aluminiumoxid verleiht ihm eine hervorragende Verschleißfestigkeit, seine Sprödigkeit führt jedoch dazu, dass das Material eher durch Mikrorisse als durch duktiles Reißen versagt. Wenn die Prozesslasten unregelmäßig sind – oder die Hitzespitzen hoch sind – treten winzige Brüche und Ausbrüche auf, die Sie später als Rauheit oder Kantenabsplitterung erkennen können.
Bei Aluminiumoxid Ceramic Machining tauchen immer wieder drei Schwachstellen auf:
• Materialvariabilität. Korngröße, Dichte und Reinheit beeinflussen den Eingriff der Schneidkante. Wir bevorzugen hochreine Al₂O₃-Körper mit stabilen, dichten Mikrostrukturen, da sie bei leichten Schlichtschnitten vorhersehbar reagieren. Ein einheitliches Ausgangsmaterial ist der kostengünstigste Weg zu einem einheitlichen Finish.
• Werkzeugzustand und Rundlauffehler. Diamantwerkzeuge verlieren langsam, dann auf einmal an Halt. Ein paar Mikrometer Unrundheit verstärken die Absplitterung, insbesondere an Ecken und Gewindeflanken. Wir prüfen den Zustand der Spindel, überprüfen die Konzentrizität und richten sie in geplanten Abständen ab, damit die Schneidkante scharf und genau bleibt.
• Thermischer und mechanischer Schock. Trockenes oder intermittierendes Kühlmittel, abrupter Werkzeugeingriff oder aggressive Vorschübe führen zu Hitzeschäden, die zu Brüchen führen. Kontrolliertes, gefiltertes Kühlmittel und gleichmäßige, flache Durchgänge schützen die oberflächennahe Zone und sorgen dafür, dass die Rauheit nach unten tendiert.
Stellen Sie sich den Abschluss als Ergebnis der Planung vor, nicht als Glück. Mit dieser Einstellung können Sie auch Absplitterungen bei der Keramikbearbeitung reduzieren, eine häufige Frage von Ingenieuren, die Probleme mit der Ausbeute bei älteren Teilen haben.
Prozessbewegungen, die die Oberfläche verändern – Schnell
Wenn für Teile Dichtflächen, Präzisionsgewinde oder Gleitpassungen erforderlich sind, reichen vage Ratschläge nicht aus. Nachfolgend sind die Eingriffe aufgeführt, die bei der Aluminiumoxid-Keramikbearbeitung zu sofortigen, messbaren Gewinnen führen. Wir bevorzugen lange Schnitte, ruhige Spindeln und datengesteuerte Optimierungen statt heldenhaftem Feinschliff in letzter Minute.
- Kontrollieren Sie den Materialabtrag stufenweise
Rau. Halbfertig. Beenden. Jede Phase hat einen Zweck. Durch das Schruppen wird Material konservativ entfernt, um Schäden unter der Oberfläche zu begrenzen. Durch die Vorbearbeitung wird die Geometrie wiederhergestellt und Spannungserhöhungen beseitigt. Beim Schlichten werden ein ultraleichter radialer Eingriff, eine stabile Oberflächengeschwindigkeit und feine Vorschübe pro Umdrehung verwendet, um das Glätten zu ermöglichen, ohne die Oberfläche zu beschädigen. Dieser abgestufte Ansatz verhindert, dass Fehler von einem Vorgang zum nächsten verfolgt werden.
- Halten Sie die Werkzeuge ehrlich
Diamantkörnung, Bindung und Konzentration sind entscheidend. Gröbere Werkzeuge saugen beim Schruppen effizient ab, während feine, gut geschliffene Schleifscheiben beim Schlichten sauberer schneiden. Vermeiden Sie es, die Anziehintervalle zu verlängern, „nur um einen weiteren Durchgang zu schaffen“. Eine frische, scharfe Schneidfläche bearbeitet Aluminiumoxid mit weniger Druck und geringerer Hitze, was genau das ist, was ein feines Finish benötigt.
- Sperren Sie das Setup
Vibration schreibt ihre Signatur direkt auf die Oberfläche. Wir verkürzen Überhänge, fügen dort Dämpfung hinzu, wo es darauf ankommt, und spannen unter Berücksichtigung der Steifigkeit. Selbst kleine Steifigkeitsverbesserungen machen sich bei Ecken, dünnen Wänden und Gewindeelementen schnell bezahlt.
- Kühlmitteldisziplin schlägt Kühlmittelmenge
Es geht nicht darum, die Zone zu überschwemmen, sondern um Konsistenz. Gefiltertes, gerichtetes und stabiles Kühlmittel verhindert thermische Wechsel, die zur Bildung von Mikrorissen führen. Vermeiden Sie unbedingt Ein-Aus-Ausbrüche. Wenn Sie unterbrechen müssen, schalten Sie den Vorgang vorsichtig wieder ein und lassen Sie die Temperatur stabilisieren, bevor Sie den Vorschub drücken.
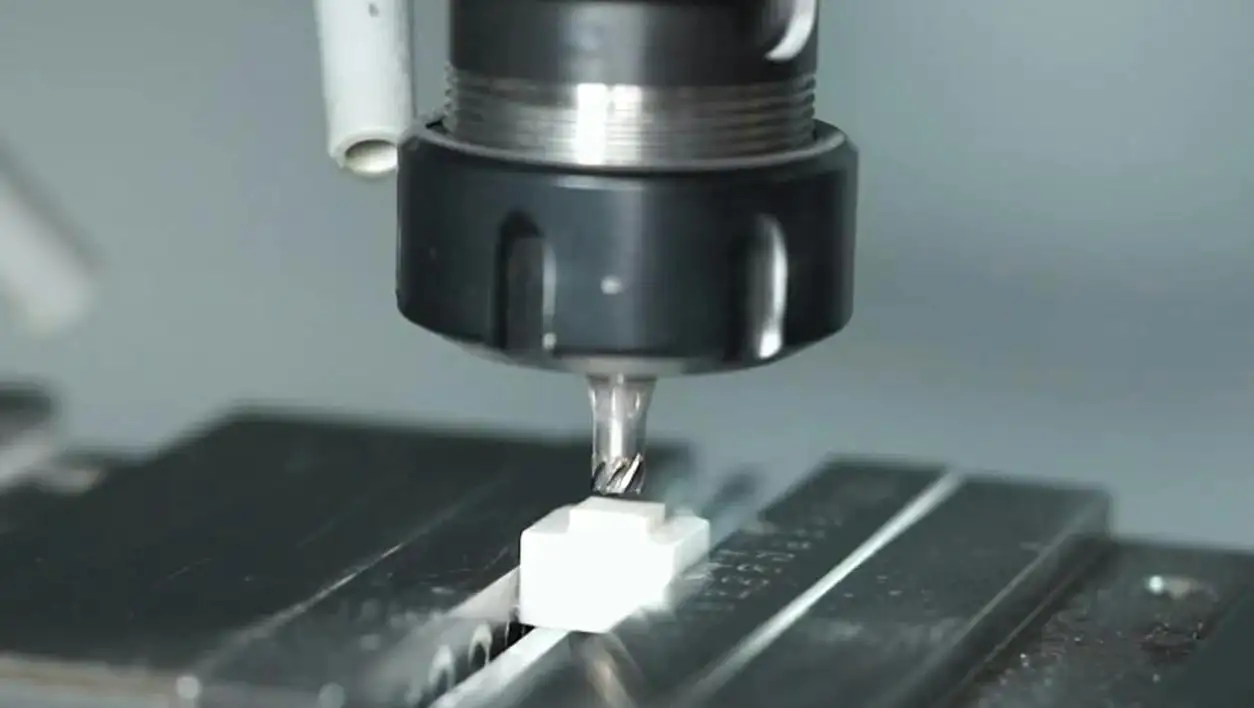
- Messen Sie früh und oft
Optische Inline-Prüfungen und schnelle Ra/Rz-Punktmessungen leiten die Parameterabstimmung, solange sie noch wichtig ist. Sie erfahren, wo der Prozess abdriftet und fangen ihn auf, bevor er zu Schrott wird. Kleine Änderungen im Vorschub, bei der Zustellung oder beim Abrichten der Scheibe können die Rauheit merklich verringern, ohne die Zykluszeit zu verlängern.
✅ Schnelle Erfolge, die Sie jetzt ausprobieren können
- Reduzieren Sie den radialen Überstand bei Fertigdurchgängen und überprüfen Sie den Rundlauf unter Last.
- Finishing-Räder lieber früher als später fertigstellen; Behalten Sie ein kurzes „Nur Finish“-Rad bei.
- Fügen Sie einen einfachen Dämpfungsabstandshalter hinzu oder verkürzen Sie den Werkzeugüberstand an Teilen, die zu Vibrationen neigen.
Diese Maßnahmen helfen auch bei der Herstellung präziser Aluminiumoxid-Keramikkomponenten, einer weiteren Long-Tail-Suche, die unsere Kunden verwenden, wenn sie konsistente, zertifizierbare Ergebnisse benötigen.
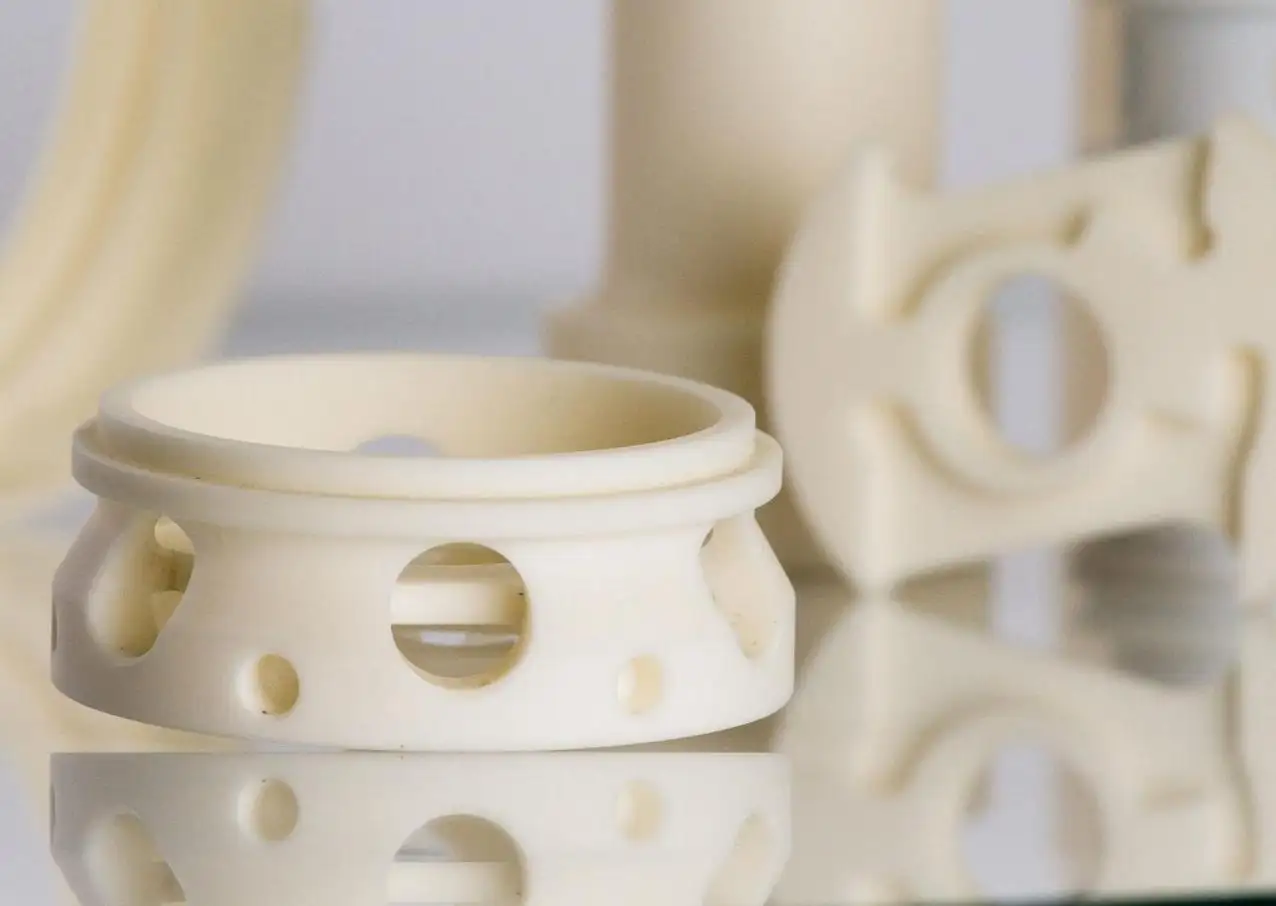
UPCERAsAluminiumoxid-Gewindekomponente
Das Finish ist nicht kosmetisch; es ist funktional. Stellen Sie sich eine häufige Herausforderung vor: eine mechanische Aluminiumoxid-Komponente mit Innengewinde, die für den Einsatz bei hohen Temperaturen, hohem Druck oder Korrosion bestimmt ist. Wir stellen diese aus hochreinem Aluminiumoxid mit einer dichten Mikrostruktur her, sodass die endgültigen Freiflächenflächen verschleißfest sind, chemische Angriffe vermeiden und über die gesamte Lebensdauer stabile Reibungskoeffizienten aufrechterhalten.
Die Gewindeform konzentriert die Spannung entlang der Flanken. Jede Rauheit – Grübchen, Mikrospäne oder zerrissenes Korn – wird zum Auslöser von Spannungen. Dem begegnen wir mit einer auf Aluminiumoxid abgestimmten Sequenz: stabiles Vorschlichten zum Ausbalancieren der Bohrung, gefolgt von Schlichtdurchgängen mit geringem Eingriff, die die Flanke polieren, anstatt sie zu hämmern. Das Ergebnis ist eine sauberere Lastverteilung und konstante Drehmomentwerte bei der Montage.
Wo lohnt sich die Oberflächenveredelung?
- Enge Passform, geringeres Abriebrisiko. Saubere Flanken greifen reibungslos in Gegenstücke aus Metall oder Keramik ein und reduzieren so Drehmomentspitzen und Schäden bei der Montage bei wiederholten Installationen.
- Integrität der elektrischen Isolierung. Die natürliche Isolierung von Aluminiumoxid ist auf glatten Oberflächen stärker und weist weniger Schmutzfallen auf, was bei Steckverbindern oder Vorrichtungen in der Nähe von Hochspannungspfaden von entscheidender Bedeutung ist.
- Chemisches und thermisches Vertrauen. Weniger Oberflächenfehler bedeuten weniger Angriffsstellen in korrosiven Strömungen und eine bessere Leistung nach wiederholten Wärmezyklen.
- Individualisierung ohne Kompromisse. Wir passen die Gewindegröße, Toleranz und Geometrie an und schützen dann die Oberfläche mit einer geeigneten Kühlmittelstrategie und Messkontrollpunkten, damit komplexe Merkmale wie Hinterschnitte oder Entlastungsnuten sauber und nicht beschädigt hervortreten.
Sie finden diese Komponenten in Automatisierungsmodulen, Laborinstrumenten, Präzisionshalterungen, Hochtemperaturvorrichtungen und korrosionsbeständigen Armaturen in mechanischen und Automatisierungssystemen, Präzisionsinstrumenten, der chemischen und elektronischen Industrie, Forschungslabors und Halbleitergeräten. In jedem Fall ist die Veredelung der leise Multiplikator: Sie verringert die Reibung, verbessert die Abdichtung, vereinfacht die Reinigung und verlängert die Lebensdauer.
Arbeiten Sie mit UPCERA
Wenn Ihre Zeichnung eine zuverlässige Oberflächenqualität in der Keramikbearbeitung Aluminiumoxid erfordert, machen wir sie praktikabel. Teilen Sie Ihre Geometrie, Zielrauheit und Betriebsumgebung mit. Wir schlagen eine herstellbare Route vor – Materialauswahl, Werkzeugstrategie, Kühlmittelplan und Inspektionsschritte – um eine wiederholbare Oberfläche ohne längere Vorlaufzeiten zu liefern. Kontaktieren Sie UPCERA für DFM-Feedback, Musterläufe oder ein schnelles Angebot und setzen Sie Ihre Spezifikation in stabile, leistungsstarke Keramikteile um, die für den Einsatz in der Praxis gebaut sind.