Hochleistungskeramikkomponenten werden üblicherweise mit Metall verbunden, wenn eine Baugruppe elektrische Isolierung, Verschleißfestigkeit, Korrosionsbeständigkeit oder thermische Stabilität mit der Festigkeit, Leitfähigkeit, Bearbeitbarkeit und Montageflexibilität von Metall kombinieren muss.
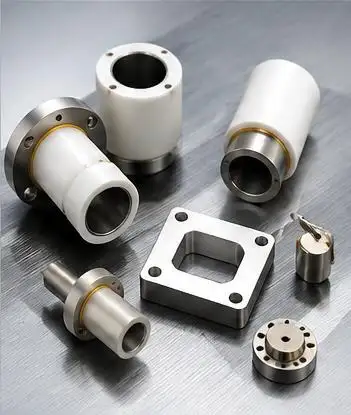
Zu den Eigenschaften von Keramik zählen Härte, Isolierung, chemische Stabilität und hervorragende Hochtemperaturleistung. Metalle lassen sich leicht schweißen und befestigen und sind gute Stromleiter. Die Integration dieser Materialien in größere mechanische Systeme ist unkompliziert. Durch die Kombination beider Materialien stellen Ingenieure Baugruppen mit weniger Teilen und multifunktionalen Designs her.
Der Verbindungsbereich von Keramik- und Metallschnittstellen ist auch der kritischste. Eine zuverlässige Verbindung hängt in hohem Maße von der Kontrolle von Wärmeausdehnung, Eigenspannung, Oberflächenbeschaffenheit, Verbindungsmaterialien, Geometrie und Toleranz ab.
Was ist eine Keramik-Metall-Verbindung?
Bei der Keramik-Metall-Verbindung werden Keramikkomponenten mit Edelstahl, Kupfer, Kovar, Nickellegierungen, Titan oder anderen Metallen integriert.
Abhängig von der Anwendung kann die Verbindung Folgendes bieten:
•Mechanische Lastübertragung
•Vakuum- oder hermetische Versiegelung
•Elektrische Isolierung
•Wärmeleitung
•Flüssigkeitsisolierung
•Korrosionsschutz
Die Verbindungsqualität sollte nicht nur anhand der anfänglichen Verbindungsfestigkeit beurteilt werden. Temperaturwechsel, Temperaturwechselbeständigkeit, Vibration, Leckage, chemische Verträglichkeit und Langzeitermüdung müssen ebenfalls berücksichtigt werden.
Warum lassen sich Keramikkomponenten nur schwer mit Metall verbinden?
Unterschied in Wärmeausdehnung
Die Koeffizienten der Wärmeausdehnung-Werte für Metalle und Keramiken sind im Allgemeinen nicht gleich. Dies hat zur Folge, dass Metalle bei thermischen Prozessen größere Ausdehnungen und Kontraktionen erfahren als Keramiken.
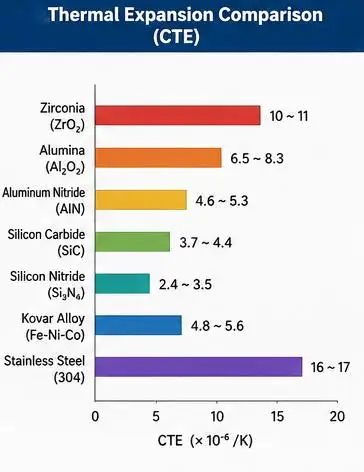
Da Keramikkomponenten Kompression besser vertragen als lokale Zugspannungen, kann eine übermäßige thermische Fehlanpassung zu Rissen, Grenzflächentrennungen oder Dichtungsversagen führen.
Schlechte Benetzbarkeit
Herkömmliche Lotlegierungen benetzen Aluminiumoxid, Zirkonoxid, Siliziumnitrid oder andere Keramikoberflächen möglicherweise nicht direkt. Für den Beitritt kann daher Folgendes erforderlich sein:
•Keramische Metallisierung
•Aktivmetall-Lötlegierungen
•Oberflächenreinigung und -aktivierung
•Kontrollierte Ofenatmosphäre
•Präzise Fügetemperatur
Sprödes Materialverhalten
Im Gegensatz zu Metallen weist Keramik eine begrenzte plastische Verformung auf. Scharfe Ecken, dünne Wände, starre Metallhülsen und ungleichmäßige Gelenkbelastung können zu lokalen Spannungskonzentrationen führen.
Präzisionsanforderungen
Ebenheit, Parallelität, Oberflächenrauheit, Lochgröße, Konzentrizität und Montagespiel wirken sich direkt auf den Schweißzusatzfluss und die endgültige Ausrichtung aus.
Übliche Keramik-Metall-Verbindungsmethoden
| Methode | Prinzip | Vorteile | Einschränkungen |
| Metallisierung und Hartlöten | Vor dem Löten wird eine funktionelle Metallschicht aufgetragen | Stabile Verbindung und mögliche hermetische Abdichtung | Erfordert eine kontrollierte Metallisierungsqualität |
| Aktives Metalllöten | Aktive Elemente wie Titan reagieren mit der Keramikoberfläche | Möglicherweise entfällt ein separater Metallisierungsschritt | Empfindlich gegenüber Temperatur, Atmosphäre und Füllstoffdicke |
| Kleben | Epoxid- oder Hochtemperaturkleber verbindet die Teile | Niedrige Verarbeitungstemperatur und einfache Montage | Begrenzte Temperatur- und Chemikalienbeständigkeit |
| Mechanisches Fügen | Es kommen Presssitze, Gewinde, Schellen oder Sicherungsringe zum Einsatz | Entfernbar und erfordert keine Ofenbehandlung | Kann Stresskonzentration hervorrufen |
| Diffusionsbindung | Hitze und Druck fördern die Grenzflächendiffusion | Dünne Grenzfläche und gute Hochtemperaturstabilität | Erfordert spezielle Ausrüstung |
Wie metallisierte Keramikbauteile hergestellt werden
Metallisierte Keramikkomponenten erfüllen einen Zweck, der über die Ästhetik hinausgeht. Durch den Metallisierungsprozess entsteht eine Oberfläche, die die Benetzbarkeit zum Löten verbessert.
Der Prozess umfasst typischerweise:
- Keramisches Formen und Sintern
- Präzisionsschleifen der Fügefläche
- Oberflächenreinigung und -aktivierung
- Vorbereitung der Metallisierungsschicht
- Vernickeln oder eine andere Zwischenschicht
- Platzierung von Keramik und Metallen
- Hartlöten im Vakuum oder in einer Schutzgasatmosphäre
- Prüfung auf Einhaltung der Abmessungen und Festigkeit sowie auf Leckagen
Die metallisierte Schicht dient zur Kontrolle der Grenzflächenreaktion und sorgt für eine gleichmäßigere Verteilung des Füllstoffs entlang der Grenzflächenregion sowie einen gleichmäßigeren und allmählicheren Übergang von Keramik zu Metall.
Wichtige Überlegungen für das Design von Keramik-Metall-Baugruppen
Auswahl von Materialien für die Verbindung von Keramik mit Metallen
Materialien sollten auf der Grundlage spezifischer Daten für die Ausgangsstoffe und nicht auf der Grundlage umfassender, qualitativer Beschreibungen ausgewählt werden. Bei Keramik-Metall-Baugruppen definieren die Koeffizienten Wärmeausdehnung, Bruchzähigkeit, Biegefestigkeit und Wärmeleitfähigkeit die Eigenspannungen, die Verbindungstemperatur, das Schnittstellendesign und die Zuverlässigkeit der Baugruppe im Betrieb.
| Keramisches Material | Schlüsseleigenschaften | Beitrittsüberlegungen und Bewerbungen |
| Aluminiumoxid, 96–99.5% Al₂O₃ | Biegefestigkeit: 296–310 MPa; Zähigkeit: 3–4 MPa·√m; Leitfähigkeit: 24–30 W/m·K; WAK: 6.5–8.3 × 10⁻⁶/K; spezifischer Widerstand: >10¹⁴ Ω·cm | Gute Isolierung, Verschleißfestigkeit und Metallisierungskompatibilität. Wird für Isolatoren, Vakuumdurchführungen, Sensoren und metallisierte Keramikkomponenten verwendet. |
| Zirkonoxid, ZrO₂ | 750–1,470 MPa; 4–10 MPa·√m; 2.7–3 W/m·K; WAK: 10–11 × 10⁻⁶/K | Hohe Festigkeit und Zähigkeit. Geeignet für Hülsen, Einsätze, Pumpen und schlagfeste Klebeteile. |
| Aluminiumnitrid, AlN | 220–450 MPa; ca. 3 MPa·√m; 67–170 W/m·K; WAK: 4.6–5.3 × 10⁻⁶/K | Kombiniert Wärmeübertragung mit Isolierung. Wird in der Leistungselektronik, in Halbleiterteilen und in Wärmeverteilern verwendet. |
| Siliziumnitrid, Si₃N₄ | 580–1,020 MPa; 4–7 MPa·√m; 25–90 W/m·K; WAK: 2.4–3.5 × 10⁻⁶/K | Hohe Festigkeit und Temperaturwechselbeständigkeit. Beim Hartlöten sind häufig nachgiebige Zwischenschichten erforderlich. |
| Siliziumkarbid, SiC | 450–540 MPa; 2–5 MPa·√m; ca. 200 W/m·K; WAK: 3.7–4.4 × 10⁻⁶/K | Hervorragende Hitze-, Verschleiß- und Korrosionsbeständigkeit. Häufig in Halbleitergeräten, Dichtungen, Pumpen und thermischen Strukturen. |
Auswirkungen verschiedener Faktoren auf das Gelenkdesign
Bei der Verbindung von Keramik mit Metallen müssen alle Fügeaspekte berücksichtigt werden.
•WAK-Fehlanpassung: Wenn Keramik- und Metallmaterialien deutlich unterschiedliche Wärmeausdehnung-Koeffizienten aufweisen, können eine geeignete Metallauswahl und nachgiebige Zwischenschichten erforderlich sein, um die Restspannung zu reduzieren.
•Bruchzähigkeit: Während des Klebevorgangs wird das Vorhandensein scharfer Kanten mit größerer Belastung von ZrO2 und Si3N4 toleriert.
•Wärmeleitfähigkeit: Für die Wärmeableitung sind AlN und SiC die Keramiken der Wahl.
•Elektrisches Verhalten: Al2O3, AlN und Si3N4 sind isolierende Keramiken, während SiC in einigen Qualitäten isolierend ist, in anderen jedoch nicht.
•Festigkeit nach dem Fügen: Die endgültige Festigkeit hängt von der Metallisierung, der Lotlegierung, dem Abstand, der Eigenspannung und den Temperaturwechselbeanspruchungen ab.
Bei diesen Werten handelt es sich um Referenzwerte; Endgültige Keramikkomponenten erfordern eine anwendungsspezifische Bewertung.
Gelenkgeometrie und Spiel
Gute Keramik-Metall-Designs im Allgemeinen:
•Vermeiden Sie scharfe Ecken im Keramikverbindungsbereich
•Verwenden Sie Radien und allmähliche Übergänge
•Halten Sie die Montage so symmetrisch wie möglich
•Verhindern Sie, dass starre Metallstrukturen die Keramik zu stark beanspruchen
•Positionieren Sie die Gelenke entfernt von hohen Zugbelastungen
•Schaffen Sie Raum für den Lotfluss
Der Fugenspielraum beeinflusst die Kapillarwirkung, die Füllstoffverteilung, die Grenzflächendicke, die Ausrichtung und die Restspannung. Zu kleine Fugen können eine vollständige Verfüllung verhindern, während zu große Fugen zu einer dicken und instabilen Fugenschicht führen können.
Oberflächenbeschaffenheit und Ebenheit
Kontrollierte Oberflächen verbessern die Gleichmäßigkeit der Metallisierung, den Montagekontakt, die Füllstoffdicke und die Maßhaltigkeit. Sie verringern auch lokale Diskontinuitäten, die zu Spannungskonzentrationen führen können.
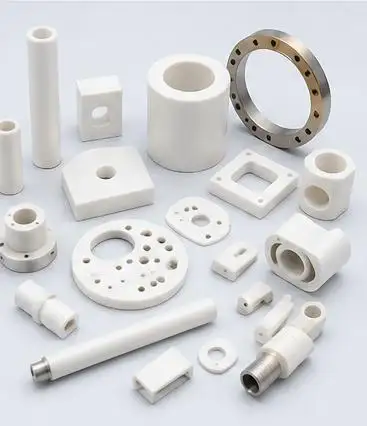
Der Einfluss der Präzisionsbearbeitung auf die Verbindungsqualität
Aufgrund ihrer Fähigkeit, Verbindungsabstände und Oberflächenkontakte anzupassen sowie die Oberflächen richtig auszurichten und die Spannungsverteilung vor dem Löt- oder Klebeprozess zu kontrollieren, optimiert die Präzisionsbearbeitung den Keramik-Metall-Verbindungsprozess.
Schlecht bearbeitete Keramikkomponenten können Folgendes verursachen:
• Keramik- und Metallfehlausrichtung
• Ungleichmäßige Lotdicke
• Lokale Hohlräume im Zusatzwerkstoff
• Gekippte Baugruppen
• Versagen der Dichtfläche
• Endmaße außerhalb der Toleranz
Wichtige Merkmale sind Innen- und Außendurchmesser, Position der Stufenlöcher, Konzentrizität, Ebenheit, Rechtwinkligkeit, Parallelität und Rauheit der Verbindungsoberfläche.
Häufige Verbindungsfehler
| Fehler | Mögliche Ursache | Verbesserung |
| Risse in der Keramik | Wärmeungleichheit, scharfe Ecken, schnelle Abkühlung | Verbessern Sie die Materialabstimmung und die Wärmezyklen |
| Delamination der Grenzfläche | Verschmutzung, schlechte Benetzung, diskontinuierliche Metallisierung | Verbessern Sie die Reinigung und Prozesskontrolle |
| Hohlräume löten | Ungleichmäßiges Spiel oder unzureichende Füllung | Optimieren Sie die Verbindungsgeometrie und die Ofenbedingungen |
| Leckage | Risse, Poren oder unvollständige Schnittstellen | Fügen Sie hermetische und Schnittstellenprüfung hinzu |
| Verzerrung | Asymmetrisches Design oder Einbaueinschränkung | Verbessern Sie das Armaturen- und Heizungsdesign |
| Gelenkkorrosion | Inkompatible Legierung oder Metall | Wählen Sie Materialien entsprechend dem Betriebsmedium aus |
Anwendungen von Keramik-auf-Metall-Komponenten
Keramische Metallverbindungsteile werden verwendet in:
• Verschleißfeste Buchsen, Düsen, Ventile und Führungen
• Metallisierte elektrische Isolatoren und Hochspannungsbaugruppen
• Halbleiter-Vakuum- und Wafer-Handhabungsausrüstung
• Medizinische Flüssigkeitskontroll- und Instrumentenkomponenten
• Korrosionsbeständige chemische Verarbeitungssysteme
UPCERA-Unterstützung für benutzerdefinierte Keramikkomponenten
Zuverlässiges Fügen beginnt mit einem formstabilen Keramiksubstrat. UPCERA ist auf hochpräzise kundenspezifische Keramikkomponenten spezialisiert, darunter Buchsen, Düsen, Teile mit quadratischen Löchern, metallisierte Teile, gravierte Komponenten, Keramik-Metall-Verbindungsteile und komplexe, nicht standardmäßige Strukturen.
Zu den verfügbaren Fertigungskapazitäten gehören:
| Fähigkeit | Typischer Bereich |
| Rohr- und Stablänge | Bis 1,000 mm |
| Plattengröße | Bis zu 400 × 400 mm |
| Benutzerdefinierte Formgröße | Bis 300 mm |
| Mindestwandstärke | 0.1–0.2 mm |
| Mindestens gebohrtes Loch | φ0.4 mm |
| Mindestgewinde | M2 |
| Oberflächenrauheit | Ra 0.02–Ra 0.2 |
| Kleine OD-Genauigkeit | Bis zu ±0.002 mm |
| Kleine ID-Genauigkeit | Bis zu ±0.001 mm |
| Konzentrizität | 0.002 mm |
| Ebenheit | 0.003 mm |
Die tatsächlichen Toleranzen hängen von Material, Geometrie, Wandstärke, Lochtiefe und Bauteilgröße ab. Dünnwandige, lange, tieflochige und großformatige Teile sollten individuell bewertet werden.
UPCERA kombiniert Formen, kontrolliertes Sintern, Präzisionsschleifen, Bohren, Gewindeschneiden, Metallisieren, Gravieren, Drucken, Maßprüfung und Unterstützung bei der Montage von Keramik auf Metall.
Abschließende Bemerkungen
Aufgrund von Faktoren wie Belastungsart, Geometrie und Temperatur, Abdichtung und vielen anderen gibt es zahlreiche Methoden zum Verbinden von Materialien. Zuverlässige Keramikkomponenten erfordern eine spezifische Bearbeitung und Vorbereitung von Oberflächen und Parametern, die streng kontrolliert werden.
Bitte geben Sie Hinweise zu Betriebsbedingungen, Toleranzen und Skizzen an. Vor der Produktion bewertet UPCERA die Herstellbarkeit, das Verbindungsspiel und die Spannungsspezifikationen.
FAQs
Q1. Kann UPCERA dünnwandige Keramikkomponenten herstellen?
Ja, UPCERA kann Teile mit dünner Wandstärke im Bereich von 0.1 bis 0.2 mm herstellen. Die genaue Dicke hängt vom Material, der Größe, der Geometrie und den Anforderungen der jeweiligen Anwendung ab.
Q2. Kann UPCERA Keramik-Metall-Verbindungsteile herstellen?
Ja, UPCERA kann Teile mit Keramik-Metall-Verbindung herstellen, bei denen das Keramikteil elektrische Isolierung bieten und Verschleißfestigkeit und Korrosionsbeständigkeit aufweisen und/oder strukturelle Festigkeit bieten und/oder in Metallteile integriert werden muss.
Q3. Kann UPCERA metallisierte Keramikkomponenten herstellen?
Ja, UPCERA stellt metallisierte Keramikkomponenten her, um elektrische Isolierung und Verbindung beim Löten, bei Montagen und beim Verbinden von Komponenten in Vakuum- und anderen Dichtungssystemen bereitzustellen.
Q4. Welche Keramikmaterialien gibt es?
Die Auswahl der Materialien ist anwendungsabhängig. Normalerweise verwendet UPCERA Aluminiumoxid, Zirkonoxid, Aluminiumnitrid, Siliziumnitrid und Siliziumkarbid.
Q5. Was ist die minimale Bohrlochgröße von UPCERA?
Die minimale Bohrlochgröße beträgt etwa φ0.4 mm für UPCERA, abhängig vom Keramikmaterial, der Lochtiefe, der Wandstärke und der erforderlichen Toleranz.