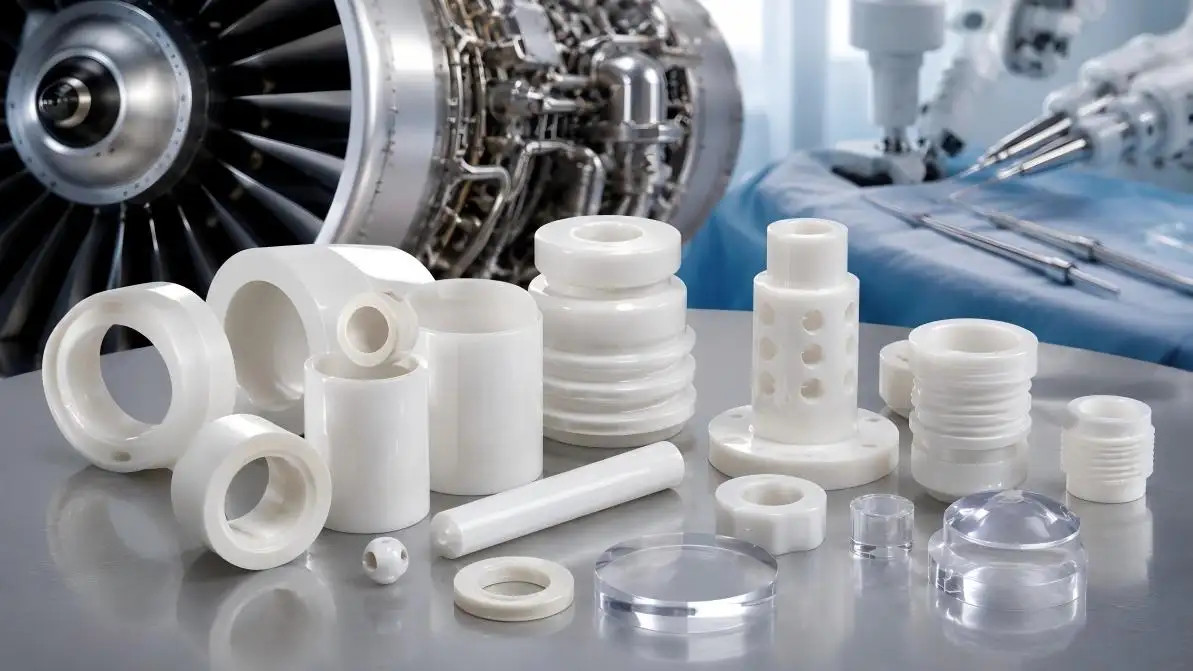
In der Welt der fortschrittlichen Fertigung gibt es eine klare Grenze zwischen Erfolg und Misserfolg – der Unterschied liegt oft in Messungen, die das bloße Auge nicht erkennen kann. Dies gilt insbesondere für Präzisionskeramikkomponenten, die für die Luft- und Raumfahrt- und Verteidigungsindustrie, die Halbleiterfertigung, medizinische Geräte und die optische Kommunikation von entscheidender Bedeutung sind. Für diese Komponenten sind Toleranzen von wenigen Mikrometern (ein Tausendstel Millimeter) unerlässlich und nicht optional. In diesem Artikel untersuchen wir die Notwendigkeit einer Fertigung mit engen Toleranzen für Hochleistungsanwendungen und wie die Kontrolle von Toleranzen im Mikrometerbereich bei der Keramikbearbeitung erreicht wird.
Was bedeutet "Toleranz im Mikrometerbereich" eigentlich?
Um es ins rechte Licht zu rücken: Ein menschliches Haar hat einen Durchmesser von etwa 70 bis 100 Mikrometern. Wenn ein Hersteller eine Innendurchmessergenauigkeit von ±0.001mm – also ±1 Mikrometer – angibt, kontrolliert er die Abmessungen auf ein Hundertstel der Dicke eines menschlichen Haares. Dieses Maß an Präzision bedeutet, dass Keramikteile in Anwendungen eingesetzt werden können, bei denen kleine Abweichungen zu Ausfällen, Signalverlusten, größeren mechanischen Problemen oder Ausfällen führen können.
Die grundlegende Herausforderung: Die Schwierigkeit der Keramikbearbeitung
Keramik ist unflexibler als Metalle. Daher können sich Metalle je nach Design verändern und biegen. Die Bearbeitung von Metallen ist viel einfacher als die Bearbeitung von Keramik, die auf der Mohs-Skala höher bewertet wird als Metalle (Keramik wird mit 9 oder 10 bewertet, während Rubine und Saphire mit 9 bewertet werden). Aus diesem Grund kommt es bei den meisten herkömmlichen Bearbeitungsmethoden zur Bearbeitung von Metallen zu Absplitterungen, Rissen oder Brüchen der Keramik.
Zu den Schwierigkeiten, die bei der Bearbeitung von Keramik auftreten, gehören:
•Hohe Härte des Materials. Keramik gehört zu den härtesten technischen Materialien. Diamant und kubisches Bornitrid (CBN) sind die einzigen wirksamen Materialien, die Keramik entfernen können.
•Sprödes Verhalten des Materials. Keramiken verhalten sich anders als Metalle, da sie sich nicht plastisch verformen; Stattdessen brechen sie. Aus diesem Grund werden Schnittkraft und Schnittweg sorgfältig kontrolliert.
•Sintern. Keramikteile werden im grünen (ungesinterten) Zustand hergestellt und anschließend in einem Ofen gebrannt. Form und Größe eines Teils können sich während des Brennvorgangs ändern, daher muss die endgültige Strukturgröße durch die vorhergesagte Änderung aufgrund des Sinterns ausgeglichen werden.
•Untergrundschäden durch Schleifen. Es entstehen zuverlässig Mikrorisse, die die Festigkeit und Zuverlässigkeit des Bauteils beeinträchtigen.
Die Technologie hinter der Präzision im Mikrometerbereich
Um Toleranzen im einstelligen Mikrometerbereich zu erreichen, erfordert eine Präzision auf diesem Niveau umfangreiche Technologie, Erfahrung mit den Prozessen und ein starkes Engagement für Qualität. Hochkarätige Hersteller wie UPCERA, die sich seit mehr als 20 Jahren auf die Keramikherstellung konzentrieren, haben starke Kapazitäten aufgebaut, um diese Herausforderungen zu meistern.
1. Präzises Schleifen und Läppen
Beim Schleifen mit diamantimprägnierten Scheiben steht die Herstellung hochpräziser Keramikbauteile im Mittelpunkt. Durch den Endbearbeitungsprozess können Oberflächengüten mit einer durchschnittlichen Rauheit (Ra) von nur 0.02 μm erzielt werden. Dieses Endbearbeitungsverfahren erzeugt eine nahezu spiegelnde Oberfläche, die für die Versiegelung von Oberflächen und optische Anwendungen erforderlich ist. Für höchste Präzisionsanforderungen können Oberflächenrauheitsbearbeitungsvorgänge durch Läppen und Polieren einen durchschnittlichen Rauheitswert (Ra) unter 1nm erreichen.
2. Erweiterte Form- und Sinterkontrolle
Vor jeder Bearbeitung müssen die Form- und Sintervorgänge mit höchster Präzision gesteuert werden. Neue Formtechniken wie isostatisches Pressen, Spritzgießen und Extrudieren, erweiterte Kontrolle der Grünteildichte. Beim Sintern kann eine kontrollierte Erwärmung (Öfen mit geringer Temperaturschwankung) sicherstellen, dass die Schrumpfung vorhersehbar und maßhaltig ist, sodass die endgültigen Abmessungen vor Beginn des Schleifvorgangs vorhergesehen werden können.
3. In-Prozess-Messung und Feedback
Die Präzisionsbearbeitung umfasst heute Messsysteme, die Teileabmessungen und den Prozess in Echtzeit erfassen. Dieser geschlossene Mess- und Regelkreis ermöglicht die Korrektur der Teileabmessungen im Bearbeitungszyklus, was den Ausschuss erheblich reduziert und die Abmessungen und Toleranzen der Teile gewährleistet.
UPCERAsMaßstäbe in der Präzisionsfertigung
UPCERA ist ein Maßstab dafür, was Märkte kommerziell von Präzisionskeramik erwarten können. Unsere Fertigungskapazitäten können mehrere Keramiksysteme nutzen. Diese Systeme verfügen über mehrere unterschiedliche Keramiknitridphasen und Einkristallsysteme mit unterschiedlichen Toleranzen.
1. Toleranzen des Außendurchmessers
Die Toleranzen des Außendurchmessers hängen von der Größe des Teils ab:
•1 – 25 mm: ± 2 Mikrometer
•20 – 50 mm: ± 3 Mikrometer
•50 – 100 mm: ± 50 Mikrometer
•100 – 150 mm: ± 100 Mikrometer
2. Toleranzen des Innendurchmessers
Die Toleranzen des Innendurchmessers werden durch Messung und Werkzeugzugang beeinflusst:
•0.5 – 3 mm: ± 1 Mikron
•3 – 10 mm: ± 3 Mikrometer
•10 – 30 mm: ± 5 Mikrometer
•30 – 100 mm: ± 30 Mikrometer
•100 – 150 mm: ± 50 Mikrometer
•150 – 200 mm: ± 100 Mikrometer
3. Längen- und Breitentoleranzen: ± 5 Mikrometer
•Kugeldurchmesser-Toleranz: ± 2 Mikrometer
•Oberflächenbeschaffenheit: Zwischen Ra0.02 und Ra0.2 mit einem optischen Finish auf fertigen Komponenten aus Saphir und Rubin mit einem optischen Finish von Ra0.02.
4. Geometrische Toleranzen
Anderen Abmessungen müssen zusätzliche Toleranzen zugewiesen werden, z. B.:
•Rundheit: 0.002mm
•Konzentrizität: 0.002mm
•Geradheit: 0.004mm
•Rechtwinkligkeit: 0.005mm
•Parallelität: 0.003mm
•Ebenheit: 0.003mm
Diese Toleranzen müssen für Komponenten eingehalten werden, deren Teile zusammenpassen müssen, eine Drehfunktion haben oder über Dichtungen verfügen müssen, bei denen es sich um Dichtungen mit Abdichtung gegen Flüssigkeiten oder Gase handelt.
Materialspezifische Fähigkeiten
Die Präzisionsfähigkeiten variieren je nach Keramik. Hier ein paar Beispiele.
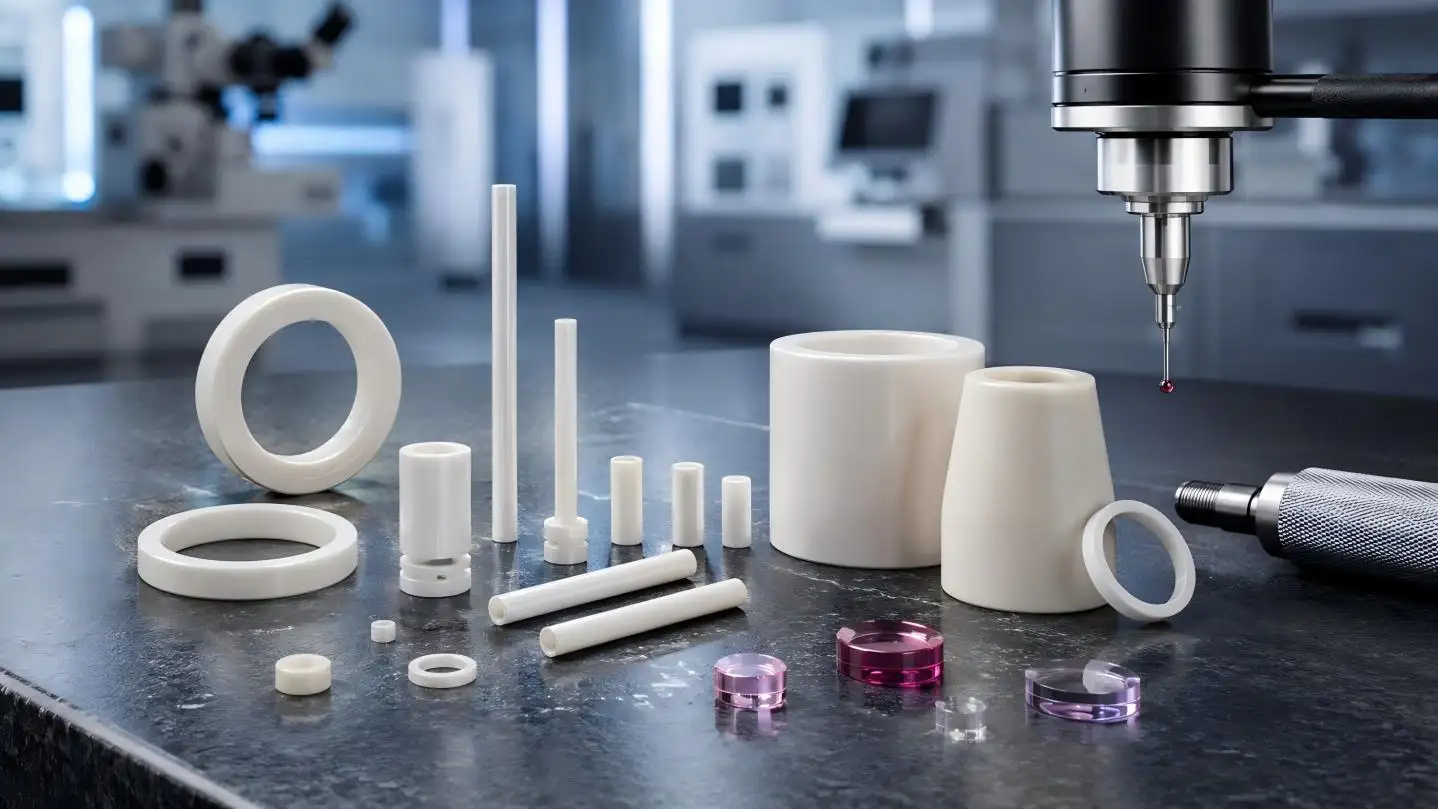
•Zirkonoxid (YSZ): Die Mindestwandstärke kann 0.1mm betragen, Gewindedurchmesser können bis zu M2 und Löcher bis zu φ0.4mm klein sein.
•Aluminiumoxid: Die Mindestwandstärke kann 0.2mm betragen.
•Saphir/Rubin: Die Oberflächenrauheit kann bis zu Ra0.02 betragen.
•Siliziumnitrid und Siliziumkarbid: Stützdurchmesser M3 und größer mit einer Mindestwandstärke von 0.2mm.
Warum Toleranzen im Mikrometerbereich branchenübergreifend wichtig sind
1. Halbleiterfertigung
Keramiken, die bei der Handhabung von Wafern sowie in Plasma- und chemischen Dampfsystemen verwendet werden, müssen form- und chemisch stabil und rein sein. In Wafer-Handhabungssystemen reicht eine Abweichung von wenigen Mikrometern aus, um einen Wafer zu zerstören, der Tausende von Dollar kostet. Eine präzise Steuerung des Flüssigkeits- und Gasflusses in Halbleitergeräten wird durch Löcher mit kleinem Durchmesser erreicht, deren Innendurchmessertoleranz ±1 Mikrometer beträgt.
2. Luft- und Raumfahrt und Verteidigung
Keramische Bauteile, die in Turbinentriebwerken sowie in Raketentriebwerken und Optiken eingesetzt werden, müssen extremen mechanischen und thermischen Belastungen standhalten. Die Abstände in diesen Systemen müssen auch bei längerer Belastung durch extreme Flugbedingungen eingehalten werden. Keramik sorgt für die nötigen Freiräume. Saphir- und Rubinkomponenten sind mit ihrer Mohs-Härte 9 perfekt für diese Anwendungen geeignet.
3. Medizinische Geräte
Alle medizinischen Anwendungen, unabhängig davon, ob sie als chirurgische Instrumente, Diagnosegeräte oder Implantate verwendet werden, müssen Biokompatibilität, garantierte Sterilität und perfekte Zuverlässigkeit bieten. Eine Keramikkomponente, die nur um wenige Mikrometer außerhalb der Toleranz liegt, könnte einen chirurgischen Eingriff gefährden oder dazu führen, dass ein Diagnoseinstrument ungenaue Messwerte liefert. Die auf Präzisionskeramik erzielte Oberflächengüte (Ra0.02–Ra0.2) trägt auch zur Biokompatibilität bei, indem sie Stellen für die Anhaftung von Bakterien minimiert.
4. Optische Kommunikation
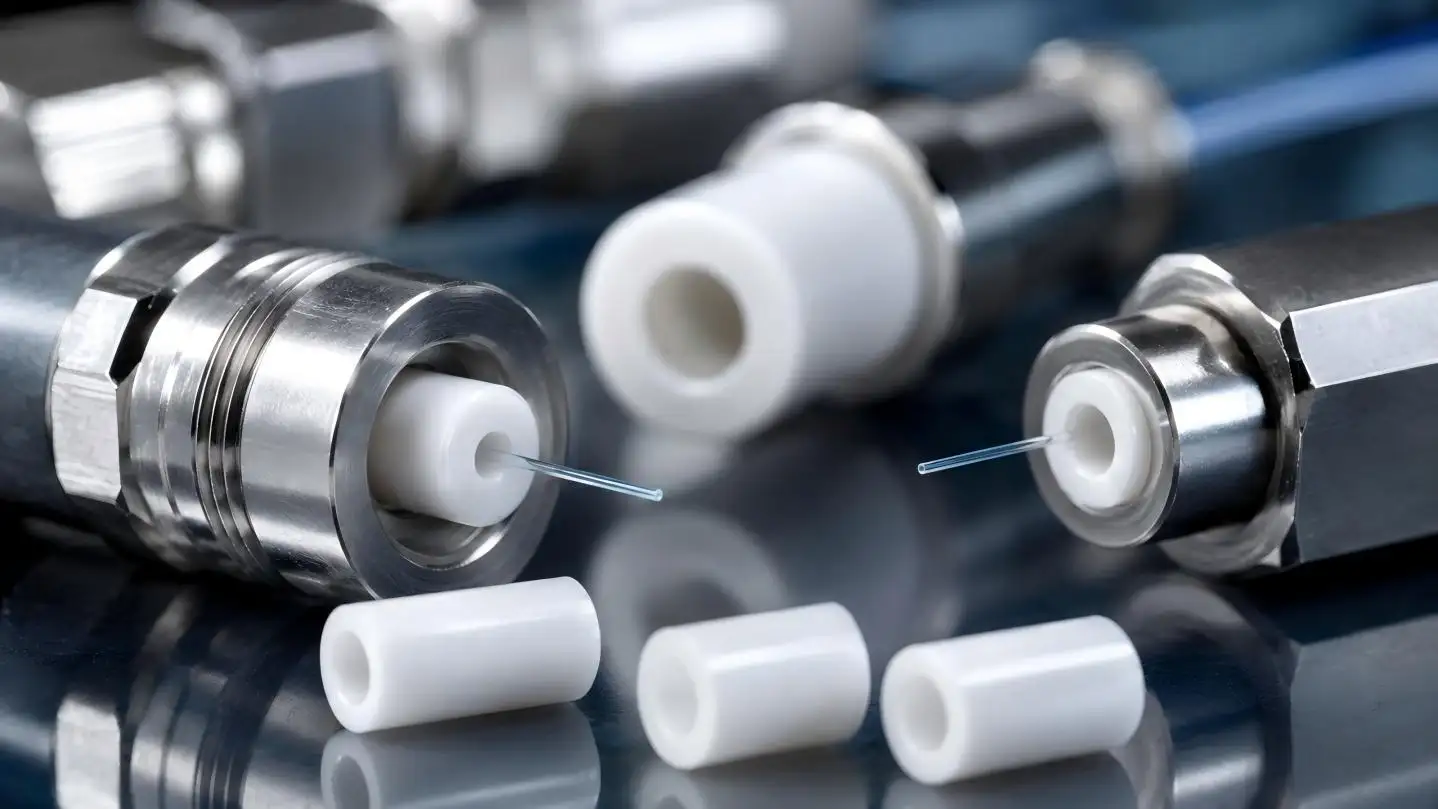
Keramische Ferrulen und Hülsen – das Herzstück von Glasfasersteckverbindern – müssen eine enge Konzentrizität (0.002mm) erreichen, um sicherzustellen, dass die Glasfasern perfekt ausgerichtet sind. Eine Fehlausrichtung von nur wenigen Mikrometern führt zu Signalverlust (Einfügedämpfung) und Signalreflexion (Rückflussdämpfung), wodurch die Netzwerkleistung beeinträchtigt wird. Durch die Einführung einer 100%-Konzentrizitätsprüfung durch GPI für Präzisionskeramikferrulen wird die Zuverlässigkeit der in 5G-Netzwerken, Rechenzentren und Faserlasersystemen verwendeten Komponenten noch höher sein.
Präzisionsmaschinen und industrielle Automatisierung
Keramik, die in Hochgeschwindigkeitsspindeln, Präzisionslagern und fortschrittlichen Flüssigkeitskontrollsystemen verwendet wird, ist zuverlässiger, langlebiger und kann bei höheren Geschwindigkeiten betrieben werden. Aufgrund der Vorteile von Keramik (extreme Härte, geringe Reibung und Stabilität) können diese Systeme bei höheren Geschwindigkeiten und über längere Zeiträume betrieben werden. Diese Eigenschaften können nur erreicht werden, wenn äußerst feine und genaue Toleranzen verwendet werden.
Die Rolle der Individualisierung in der Präzisionskeramik
Viele Anwendungen können mit handelsüblicher Keramik erfüllt werden. Allerdings verlangen die fortschrittlicheren Industrien mehr. UPCERA kann beispielsweise maßgeschneiderte Keramikkomponenten herstellen, die Folgendes erfüllen:
•Komplizierte Teilekonstruktion: Das Unternehmen kann Komponenten herstellen, die äußerst komplex sind, einschließlich solcher mit Stufen, Sacklöchern und sogar Gewinden.
•Kontrolle der Toleranzen: Extrem genaue Toleranzen können erreicht werden, wenn die Organisation bereit ist, ihre Prozesse zu ändern.
•Hybridbauteile: Keramik und Metalle können zu Baugruppen integriert und Metallisierungen durchgeführt werden.
•Keramik- und Metallsysteme: Das Unternehmen kann bei der Auswahl des zu verwendenden Systems behilflich sein, das die Anforderungen der Anwendung erfüllt.
Die Größenmöglichkeiten benutzerdefinierter Komponenten
Wir haben unser Sortiment um kundenspezifische Strukturkomponenten erweitert, die Sie in allen Formen und Größen finden können. Beispiele für unsere Fähigkeiten sind:
•Längen (als Rohre/Stäbe): Bis zu 1000mm
•Außendurchmesser (Rohre): Bis zu 250mm
•Außendurchmesser (Stangen): Bis zu 150mm
•Innendurchmesser (Durchgangslöcher): Bis zu 200mm
•Innendurchmesser (Sack-/Stufenlöcher): Bis zu 50mm
•Durchmesser der Kugeln: Bis zu 100mm
•Wandstärke (Minimum): 0.1–0.2mm (abhängig von der Art des Materials)
•Gebohrtes Loch (Minimum): φ0.4mm
•Gewindedurchmesser (Minimum): M2
•Wurzelradius (Minimum): R0.1mm
Qualitätssicherung: Sicherstellen, dass jede Einheit den Anforderungen entspricht
Das Erreichen von Toleranzen im Mikrometerbereich ist die halbe Miete; Die andere Hälfte besteht darin, sicherzustellen, dass jede Komponente den Anforderungen entspricht. Einige Qualitätssicherungsprogramme umfassen:
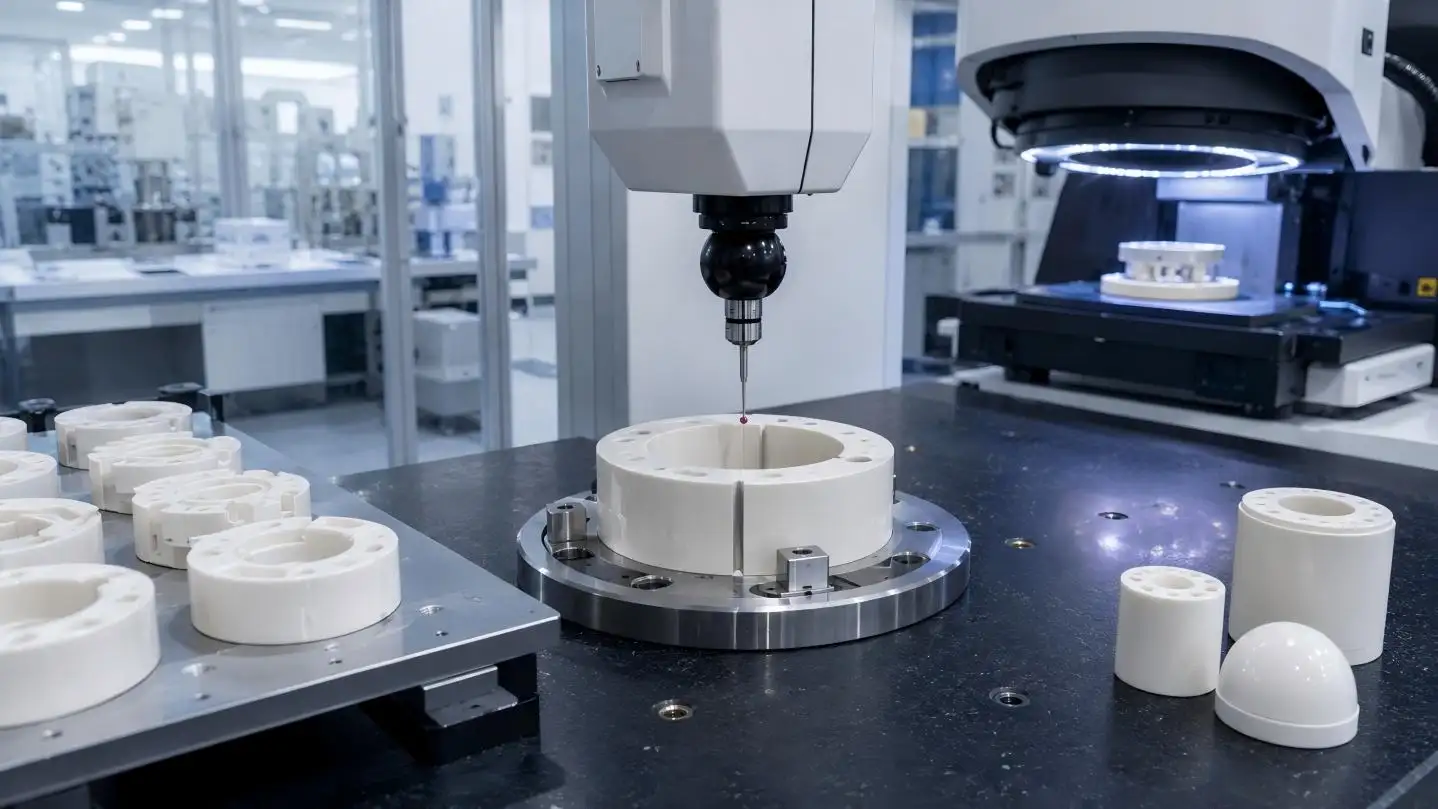
•Inspektion von Abmessungen: Verwendung von KMGs, optischen Komparatoren und Luftmessgeräten.
•Messung der Oberflächenbeschaffenheit: Zur Beurteilung der Ra-Werte und der Oberflächenrauheit können Profilmessgeräte und Interferometer eingesetzt werden.
•Messung von Oberflächen- und geometrischen Toleranzen: Die Messung von Rundheit, Konzentrizität und Geradheit erfordert spezielle Messtechniken und Vorrichtungen.
•Für kritische Anwendungen (z. B. Glasfaser-Ferrulen) wird jede Komponente einer 100 %-Konzentrizitätsprüfung unterzogen.
Mithilfe der Lasermarkierung wird sichergestellt, dass jede Einheit rückverfolgbar ist und vollständige Aufzeichnungen über die Prüf- und Produktionslose verfügbar sind.
Fazit: Der Präzisionsimperativ
Das industrielle Wachstum mit dem Trend, Leistungsgrenzen optimal auszureizen, wird zu einer größeren Nachfrage nach Präzisionsbauteilen aus Keramik führen. Technologien der nächsten Generation erfordern Materialien mit Abmessungen, die auf ±1 Mikrometer genau kontrolliert werden können, mit Oberflächenbeschaffenheiten von Ra0.02 und geometrischen Toleranzen von 0.002 mm. Für Ingenieure und Einkäufer ist es wichtig, sowohl die Möglichkeiten als auch die Einschränkungen der Präzisionsbearbeitung zu verstehen. Die folgenden Daten dienen als Ausgangspunkt, aber jede Anwendung ist anders und die beste Vorgehensweise ist die Zusammenarbeit mit einem sachkundigen Fertigungspartner. Die Zuverlässigkeit von Technologien, die von faseroptischen Ferrulen über Luft- und Raumfahrtsensoren bis hin zu Halbleiterisolatoren reichen, hängt letztlich von der Präzision im Mikrometerbereich ab. In dieser Welt zählt jeder Mikrometer.
FAQs
Q1. Was ist die kleinstmögliche Toleranz bei der Keramikbearbeitung?
Bei kleinen Teilen können Innendurchmesser auf ±0.001mm (±1 Mikrometer) und Außendurchmesser auf ±0.002mm (±2 Mikrometer) bearbeitet werden.
Q2. Welche Keramikmaterialien können mit einer Präzision von wenigen Mikrometern hergestellt werden?
Die Bearbeitbarkeit dieser Materialien stellt keine Einschränkung dar: Aluminiumoxid, Zirkonoxid, Siliziumnitrid, Siliziumkarbid, Aluminiumnitrid und Einkristall-Saphir/Rubin.
Q3. Was ist das kleinste Loch, das in ein Keramikteil gebohrt werden kann?
Beim Bohren von Löchern beträgt der standardmäßige Mindestdurchmesser φ0.4mm für die meisten technischen Keramikmaterialien.
Q4. Was ist die minimal erreichbare Wandstärke?
Bei Zirkonoxid kann die Wandstärke bis auf 0.1mm sinken. Aluminiumoxid und einige andere Materialien haben eine Mindestwandstärke von etwa 0.2mm.
Q5. Was ist die bestmögliche Oberflächenbeschaffenheit?
Die beste erreichbare Oberflächengüte liegt bei etwa Ra0.02μm, was optischer Qualität entspricht und besonders bei Saphir und Rubin erreichbar ist.