Hochpräzise Keramikferrulen sind die kritischste Komponente im globalen Glasfasernetzwerk. Sie können sie nicht sehen, aber diese winzigen, konstruierten Röhren sind die unsichtbaren Helden in jedem Hochleistungs-Glasfaserstecker. Sie erfüllen eine Aufgabe von nahezu unvorstellbarer Präzision: Sie richten die Glaskerne zweier Glasfasern aus, die jeweils nur $8$ Mikrometer breit sind.
Um das ins rechte Licht zu rücken: Ein menschliches Haar ist über 70 Mikrometer dick. Ein rotes Blutkörperchen ist $5$ Mikrometer groß. Diese Komponente ist dafür verantwortlich, zwei Fasern auf eine Toleranz auszurichten, die kleiner als die eines Bakteriums ist.
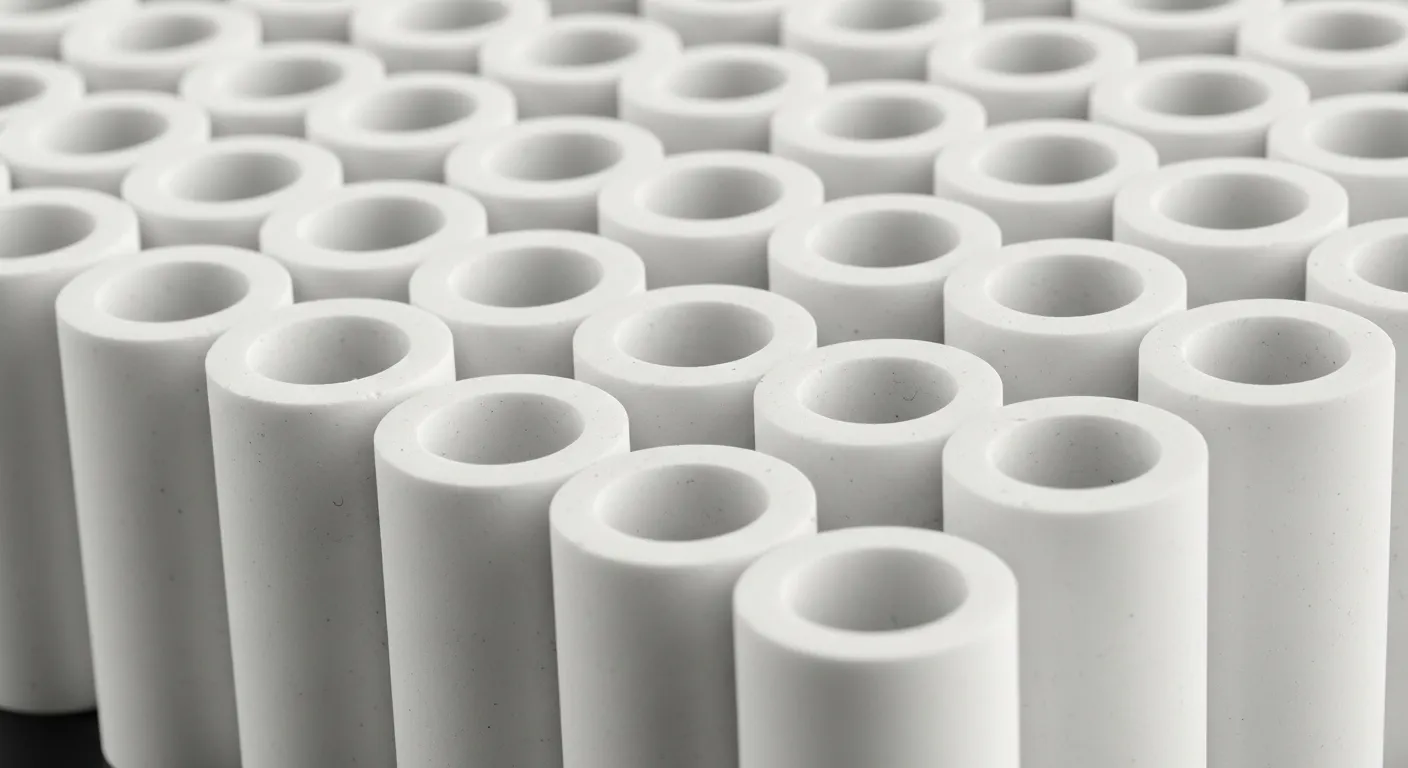
Dieser Leitfaden ist ein tiefer Einblick in die Welt der hochpräzisen Keramikferrulen. Wir werden untersuchen, was „Präzision“ wirklich bedeutet, wie sie hergestellt wird und warum sie der nicht verhandelbare Faktor ist, der ein blitzschnelles 400G-Netzwerk von einer toten Verbindung unterscheidet. Für Ingenieure, Netzwerkarchitekten und Beschaffungsmanager ist das Verständnis dieser Komponente der Schlüssel zum Verständnis der Netzwerkleistung.
Was zeichnet eine „hochpräzise“ Keramikhülse aus?
Nicht alle Keramikhülsen sind gleich. Der Begriff „hohe Präzision“ bezieht sich speziell auf Ferrulen, die für die anspruchsvollsten Anwendungen entwickelt wurden, bei denen es sich fast immer um Singlemode-Fasern handelt.
Was macht eine Keramikhülse „hochpräzise“?
Eine hochpräzise Keramikferrule zeichnet sich durch Fertigungstoleranzen im Submikrometerbereich aus. Seine Hauptaufgabe besteht darin, Singlemode-Faserkerne auszurichten, die nur $8-9\mu\text{m}$ breit sind. Dies erfordert, dass das Innenloch der Ferrule mit ihrem Außendurchmesser mit einem Fehler (Konzentrizität) von weniger als einem Mikrometer zentriert ist.
Die Unterscheidung ist entscheidend:
- Multimode-Ferrulen: Wird für Multimode-Fasern verwendet, die einen großen Kern von $50\mu\text{m}$ oder $62.5\mu\text{m}$ haben. Die Ausrichtung ist wesentlich einfacher und die Präzisionsanforderungen sind geringer.
- Hochpräzise (Single-Mode)-Ferrulen: Werden für Single-Mode-Fasern mit ihrem $8\mu\text{m}$-Kern verwendet. Eine Fehlausrichtung von 1-Mikron ist ein schwerwiegender Fehler. Diese Aderendhülsen stehen im Mittelpunkt dieses Leitfadens.
Die gesamte Branche hat sich für diese Aufgabe auf ein Material standardisiert: Zirkonoxid (Zirkoniumoxid oder ZrO2). Diese fortschrittliche Keramik, oft auch „Keramikstahl“ genannt, ist das einzige Material, das die perfekte Mischung an Eigenschaften bietet:
- Extreme Härte: Es widersteht Kratzern und Abnutzung durch wiederholte Verbindungen.
- Thermische Stabilität: Sein Wärmeausdehnung-Koeffizient kommt dem von Glas sehr nahe. Dies ist von entscheidender Bedeutung, da dadurch sichergestellt wird, dass sich Ferrule und Faser gemeinsam ausdehnen und zusammenziehen und die Ausrichtung auch bei Temperaturänderungen stabil bleibt.
- Mikrostruktur: Dank seiner feinen Körnung lässt es sich spiegelglatt polieren.
Das Kernproblem: Warum Präzision im Submikrometerbereich nicht optional ist
Das Ziel einer hochpräzisen Ferrule besteht darin, zwei signalzerstörende Probleme zu minimieren: Einfügedämpfung (IL) und Rückflussdämpfung (RL).
Einfügungsdämpfung (IL) verstehen
Was ist Einfügedämpfung in Glasfasern?
Einfügungsverlust (IL) ist die Verringerung der Signalstärke oder des Lichts, die auftritt, wenn es eine Verbindung passiert. Sie wird in Dezibel (dB) gemessen. In einem Hochgeschwindigkeitsnetzwerk besteht das Ziel darin, den geringstmöglichen IL zu erreichen (z. B. weniger als $0.2\text{ dB}$).
Hohe Präzision ist die einzige Möglichkeit, IL zu bekämpfen. Der Verlust einer Verbindung wird durch drei Fehlausrichtungsfaktoren verursacht:
- Seitliche (versetzte) Fehlausrichtung: Die Kerne sind nicht zentriert. Dies ist das Hauptproblem, das hochpräzise Ferrulen lösen. Ein Versatz von $1\mu\text{m}$ in einer Singlemode-Verbindung kann einen Verlust von $0.5\text{ dB}$ verursachen, was einen massiven Fehler darstellt.
- Winkelfehlausrichtung: Die Fasern treffen in einem leichten Winkel aufeinander.
- Endflächentrennung: Die beiden Fasern stehen nicht in „physischem Kontakt“ und haben einen kleinen Luftspalt.
Eine hochpräzise Ferrule mit Toleranzen im Submikrometerbereich beseitigt diese Probleme nahezu.
Rückflussdämpfung (RL) verstehen
Was ist Rückflussdämpfung bei Glasfasern?
Die Rückflussdämpfung (RL) misst die Lichtmenge, die an einem Verbindungspunkt zur Quelle (dem Laser) zurückreflektiert wird. Es wird auch in dB gemessen. Ein hoher RL-Wert ist gut (z. B. $55\text{ dB}$), da er bedeutet, dass nur sehr wenig Licht reflektiert wird.
Reflektiertes Licht ist Gift für ein Netzwerk. Es kann Daten beschädigen und sogar die Laserquelle zerstören. Bei der Rückflussdämpfung geht es nicht nur um die Ausrichtung; es geht um die Qualität der Politur auf der Endfläche der Ferrule.
Hier kommen polnische Typen ins Spiel:
- PC (Physical Contact): Ein älterer, flacher Lack. (RL $\ approx -40\text{ dB}$)
- UPC (Ultra Physical Contact): Eine flache Politur mit einem feineren Finish. (RL $\ approx -55\text{ dB}$)
- APC (Angled Physical Contact): Die Ferrule ist in einem präzisen Winkel von $8^\circ$ poliert. Dieser Winkel reflektiert das Licht geschickt aus dem Faserkern. (RL $\geq -60\text{ dB}$)
Die Herstellung einer perfekten UPC-Politur oder eines präzisen $8^\circ$ APC-Winkels ist ein hochpräziser Herstellungsprozess für sich.
Die Anatomie der Präzision: Wichtige Ferrule-Spezifikationen
Wenn Sie hochpräzise Keramikferrulen beziehen, kaufen Sie nicht nur ein Teil. Sie kaufen einen Satz garantierter Toleranzen. Es ist wichtig, dass Sie das Datenblatt Ihres Lieferanten verstehen.
1. Außendurchmesser (OD).
Dies ist der Durchmesser des Ferrulenkörpers. Es muss perfekt in das Steckergehäuse und, was noch wichtiger ist, in die Ausrichtungshülse eines Adapters passen.
- Standardgrößen:
- $\varnothing 2.5\text{ mm}$: Für SC-, FC- und ST-Anschlüsse.
- $\varnothing 1.25\text{ mm}$: Für LC- und MU-Anschlüsse (der Standard für Rechenzentren mit hoher Dichte).
- Typische Toleranz: $\pm 0.0005\text{ mm}$ (oder $\pm 0.5\text{ }\mu\text{m}$). Dieser enge Sitz stellt sicher, dass die Ferrule selbst perfekt im Adapter zentriert ist.
2. Innendurchmesser (ID) / Bohrung
Dies ist das winzige Loch, das die Glasfaser (Umhüllung) von 125\mu\text{m}$ enthält.
- Standardgrößen:
- $\varnothing 125.5\text{ }\mu\text{m}$ (oder $126\text{ }\mu\text{m}$): Für Singlemode-Faser.
- Typische Toleranz:$+1\text{ }\mu\text{m} / -0\text{ }\mu\text{m}$.
- Warum diese Toleranz? Das Loch muss immer mindestens $125.5\mu\text{m}$ betragen, damit die $125\mu\text{m}$-Faser mit Klebstoff eingesetzt werden kann. Aber es darf nicht zu groß sein (z. B. $127\mu\text{m}$), sonst liegt die Faser „außermittig“ innerhalb des Lochs, selbst wenn das Loch selbst perfekt zentriert ist.
3. Konzentrizität (die wichtigste Metrik)
Was ist Konzentrizität bei einer Keramikhülse?
Die Konzentrizität ist das Maß dafür, wie „außermittig“ die Innenbohrung vom wahren Mittelpunkt des Außendurchmessers ist. Es handelt sich um die kritischste Spezifikation für eine hochpräzise Ferrule. Sie wird in Mikrometern ($\mu\text{m}$) gemessen und bestimmt direkt die Höhe der Einfügedämpfung eines Steckverbinders.
Eine „Grade A“- oder „Premium“-Ferrule zeichnet sich durch ihre hervorragende Konzentrizität aus.
- Standardnote: $\leq 1.0\text{ }\mu\text{m}$. Dies ist die Basislinie für den Single-Mode.
- Premium-Qualität: $\leq 0.7\text{ }\mu\text{m}$.
- Ultra-Premium-Qualität: $\leq 0.5\text{ }\mu\text{m}$ (manchmal so niedrig wie $0.3\text{ }\mu\text{m}$). Diese werden für die anspruchsvollsten Anwendungen benötigt, wie Hochgeschwindigkeitsverbindungen von Rechenzentren, bei denen es auf jeden Bruchteil eines dB ankommt.
Wenn Sie für eine hochpräzise Ferrule bezahlen, bezahlen Sie auch für die Fertigungskompetenz und Qualitätskontrolle, die erforderlich sind, um diese Konzentrizität im Submikrometerbereich zu erreichen.
4. Endflächengeometrie
Nach dem Einkleben einer Faser wird die Ferrulenspitze poliert. Durch die hochpräzise Fertigung wird sichergestellt, dass die Ferrule selbst für eine perfekte Politur vorbereitet ist. Diese 3D-Geometrie wird mit einem Werkzeug namens Interferometer gemessen.
- Krümmungsradius (ROC): Die Endfläche ist nicht flach; es ist eine „Kuppel“. Diese Kuppelform stellt sicher, dass die Faserkerne der erste Kontaktpunkt sind. Der ROC muss innerhalb eines engen Bereichs liegen (z. B. 10mm bis 25mm).
- Apex Offset: Dies ist der Abstand von der physischen „Spitze“ der Kuppel zur Mitte des Faserkerns. Wenn die Politur außermittig erfolgt, treffen die Fasern nicht an ihrem höchsten Punkt zusammen. Die Toleranz ist winzig (z. B. $\leq 50\text{ }\mu\text{m}$).
- Faserhöhe: Dies misst, ob die Faser aus der Ferrule herausragt oder darin versunken ist. Die Toleranz wird in Nanometern gemessen (z. B. $\pm 50\text{ nm}$).
Wie hochpräzise Keramikhülsen hergestellt werden
Das Erstellen einer Komponente mit $0.5\text{ }\mu\text{m}$ Toleranzen ist einer der schwierigsten Prozesse in der Fertigung. Es ist eine Mischung aus Materialwissenschaft, Automatisierung und fortschrittlicher Bearbeitung.
Schritt 1: Das Rohmaterial
Der Prozess beginnt mit hochreinem, mit Yttriumoxid stabilisiertem Zirkonoxid (Y-TZP)-Pulver in Nanoqualität. Die Qualität dieses Ausgangspulvers ist von größter Bedeutung. Die weltweit führenden Ferrulenhersteller beziehen dieses Pulver oft von spezialisierten japanischen Unternehmen (wie Tosoh), die für ihre Konsistenz und Reinheit bekannt sind.
Schritt 2: Keramikspritzguss (CIM)
Das Rohpulver wird mit einem proprietären Polymerbindemittel vermischt, um einen „Rohstoff“ zu erzeugen. Anschließend wird dieses Material erhitzt und unter hohem Druck in eine komplexe Form mit mehreren Kavitäten eingespritzt. Dadurch entsteht der „grüne Teil“, der größer als die endgültige Zwinge ist und die Konsistenz von Hartkreide hat.
Schritt 3: Sintern
Dies ist der „magische“ Schritt, ein Kernprozess der Keramiktechnik.
- Entbinderung: Die Grünteile werden in einen Niedertemperaturofen gegeben, um den Polymerbinder langsam wegzubrennen.
- Sintern: Die Teile werden dann auf eine extreme Temperatur erhitzt (über $1400^\circ\text{C}$). Die Zirkonoxid-Partikel verschmelzen und das Teil schrumpft um 20-25 % und wird unglaublich hart und dicht. Dieser Schritt ist entscheidend für die Materialstabilität.
Schritt 4: Präzisionsdiamantbearbeitung
Das Sinterteil ist hart, seine Abmessungen sind jedoch noch nicht genau. Der letzte Schritt besteht aus einer Reihe von Bearbeitungsschritten mit Diamant, dem einzigen Material, das hart genug ist, um Zirkonoxid zu schneiden.
- Schleifen des Außendurchmessers (OD): Die Aderendhülsen werden zwischen zwei Rädern in einer „spitzenlosen Schleifmaschine“ gedreht, um die Toleranz $\pm 0.5\text{ }\mu\text{m}$ zu erreichen.
- Bohren des Innendurchmessers (ID): Das Kapillarloch, das beim Sintern schrumpft, wird erneut gebohrt und auf seine endgültige, präzise $125.5\text{ }\mu\text{m}$-Abmessung geläppt.
- Endflächenschleifen: Die Spitze wird geschliffen und poliert, um sie für die endgültige Politur des Steckers (PC, UPC oder APC) vorzubereiten.
Jeder Schritt in diesem Prozess muss perfekt sein. Eine Temperaturschwankung von 1-Sekunden im Ofen oder ein Wackeln von 1-Mikron in der Schleifmaschine kann dazu führen, dass ein Teil die Prüfung nicht besteht.
Qualitätskontrolle: Wie Präzision gemessen und überprüft wird
Man kann keinen Mikrometer „beäugen“. Eine hochpräzise Fertigung erfordert ein hochpräzises Qualitätskontrolllabor. Wenn Sie einen Lieferanten überprüfen, überprüfen Sie auch dessen Qualitätskontrollabteilung.
Wie wird die Präzision der Ferrule gemessen?
Die Präzision wird mit speziellen Messgeräten gemessen. Ein Zulieferer verwendet Lasermikrometer und KMG zur Überprüfung der Abmessungen, Konzentrizitätstester zur Messung des Bohrungsversatzes und Interferometer zur Überprüfung der 3D-Geometrie der polierten Endfläche.
Ein erstklassiger Lieferant verwendet:
- Konzentrizitätstester: Zur Überprüfung des ID-zu-AD-Versatzes.
- Video-Inspektionssysteme: Zur automatischen Prüfung auf visuelle Mängel wie Risse, Absplitterungen und Flecken.
- Interferometer: Dies ist das Schlüsselwerkzeug. Mithilfe von Licht wird die 3D-Oberfläche der Endfläche der Ferrule abgebildet und der Krümmungsradius, der Scheitelpunktversatz und die Faserhöhe bis auf den Nanometer genau überprüft.
Wenn Sie eine Bestellung aufgeben, sollten Sie ein Konformitätszertifikat (CoC) verlangen. Dieses Dokument ist die gesetzliche Garantie des Herstellers dafür, dass die Charge von Aderendhülsen, die Sie erhalten haben, genau den von Ihnen vereinbarten Spezifikationen (Konzentrizität, ID/OD) entspricht.
Beschaffung hochpräziser Ferrulen: Ein globaler Markt
Der Markt für hochpräzise Ferrulen ist stark konzentriert. Verschiedene Regionen sind auf unterschiedliche Teile der Lieferkette spezialisiert.
- Japan: Der unangefochtene Marktführer bei Rohstoffen (Zirkonoxid-Pulver) und erstklassigen „Null-Fehler“-Ferrulen.
- China: Der weltweit größte Hersteller von hochpräzisen Ferrulen. Sie dominieren die Großserienproduktion für die globalen Telekommunikations- und Rechenzentrumsmärkte mit außergewöhnlicher Qualität und Größe.
- USA: Der Markt für Keramikferrulen in den USA ist hochspezialisiert und konzentriert sich auf Mil-Spec-, Luft- und Raumfahrt-, Medizin- und R&D-Anwendungen, bei denen kundenspezifische Designs und Rückverfolgbarkeit im Inland von entscheidender Bedeutung sind.
- Europa: Die Beschaffung von Keramikferrulen in Europa ist für die industrielle Automatisierung, Hochleistungslaser und Sensortechnologie üblich, wo Präzisionstechnik von größter Bedeutung ist.
- Indien & Südostasien: Dies sind die am schnellsten wachsenden Verbrauchermärkte. Die Suche nach einem Keramikhülsenlieferanten in Indien oder Indonesien ist eine Schlüsselstrategie zur Unterstützung der massiven lokalen 5G- und FTTH-Rollouts.
Die Zukunft der Präzision: Jenseits der einzelnen Ferrule
Der Anspruch an Präzision nimmt immer weiter zu. Mit der Umstellung der Netzwerke auf 800G, 1.6T und darüber hinaus werden die Toleranzen noch enger.
- Engere Toleranzen: Der Markt drängt bereits auf die Konzentrizität unter $0.3\text{ }\mu\text{m}$ als neuen Standard.
- Multifaser-Ferrulen (MT-Ferrulen): Die neue Grenze. Hierbei handelt es sich um rechteckige Ferrulen, die die Fasern 12, 16 oder 24 in einer einzigen Komponente halten. Die Präzision, die erforderlich ist, um alle 24-Fasern auf einmal auszurichten, ist eine unglaubliche technische Herausforderung.
- Co-Packaged Optics: Die langfristige Zukunft besteht darin, Optiken direkt auf den Chip zu bringen. Dies erfordert neuartige Mikroferrulen und Ausrichtungsstrukturen, die noch kleiner und präziser sind.
Fazit: Präzision ist kein Merkmal; Es ist die Funktion
Eine hochpräzise Keramikferrule ist eine Komponente, bei der „gut genug“ ein Rezept zum Scheitern ist. Der Unterschied zwischen einer $1.0\text{ }\mu\text{m}$-Ferrule und einer $0.5\text{ }\mu\text{m}$-Ferrule ist nicht nur eine Zahl auf einem Datenblatt; Es ist der Unterschied zwischen einem Netzwerk, das Schwierigkeiten hat, und einem, das einwandfrei funktioniert.
Wenn Sie diese Komponente beschaffen, kaufen Sie das Engagement eines Herstellers für Qualität, seine Investition in die Messtechnik und die Beherrschung eines äußerst komplexen Prozesses. In der Welt der Glasfasertechnik darf man bei Präzision keine Kompromisse eingehen.
Einen umfassenderen Überblick über alle Ferrulentypen, Materialien und Anwendungen finden Sie in unserem vollständigen Leitfaden zu Keramikferrulen.